不锈钢激光切割厚度全解析:从1mm薄板到厚板切割能力与选型指南
一、开篇核心结论:不锈钢能切多厚?
很多客户在选购激光切割机时,第一个问题就是:"这台机器能切多厚的不锈钢?"答案并不是一个固定数字,而是取决于激光功率、激光器类型、切割气体、辅助工艺等多个因素的综合结果。
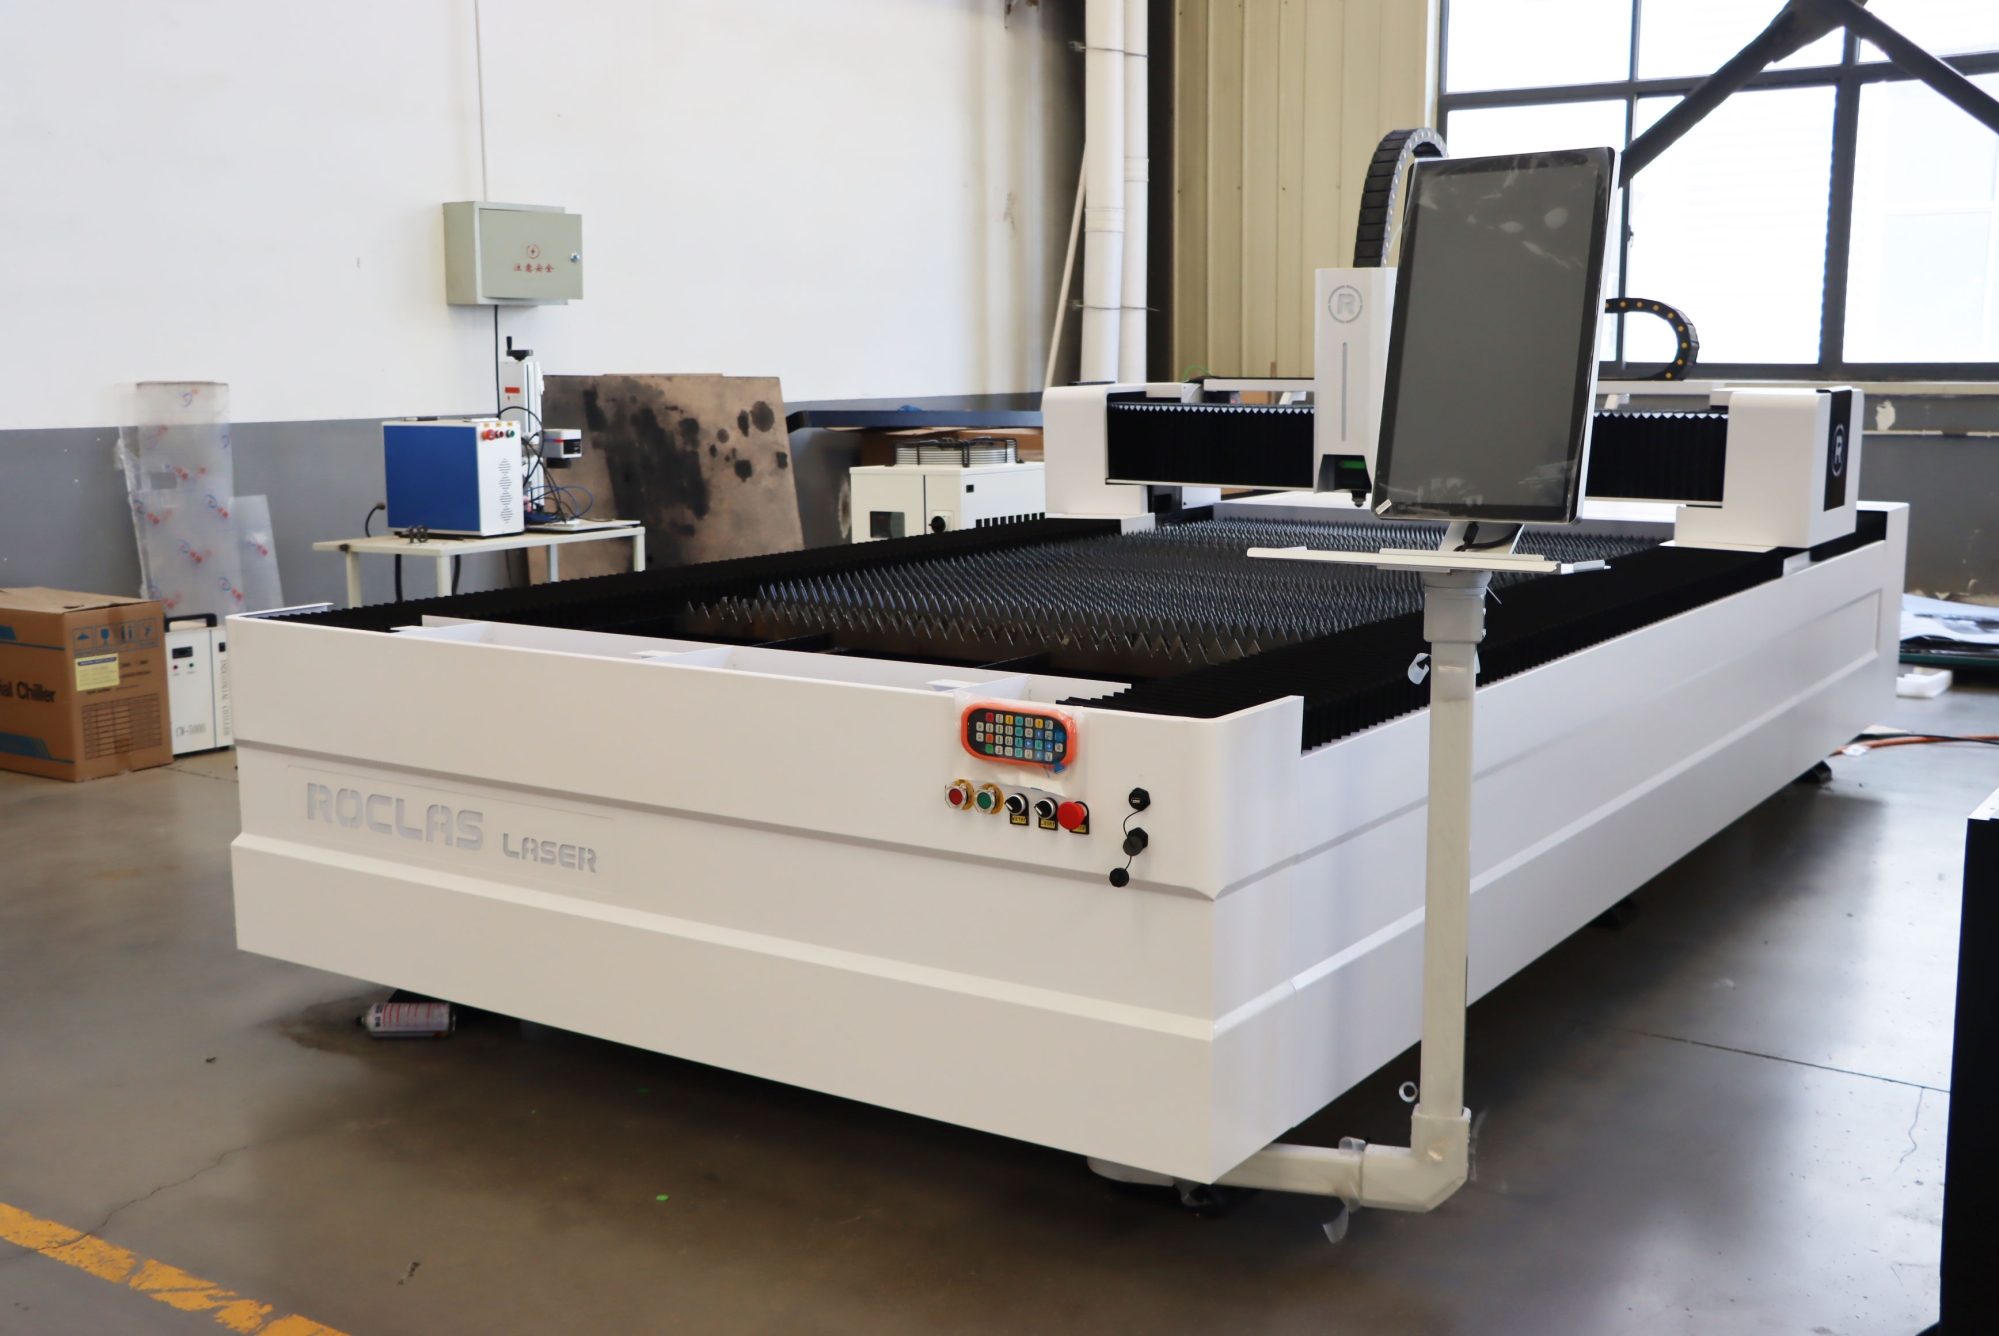
以目前主流光纤激光切割机的实际能力来看,常规单台设备的切割能力大致如下:
- 1000W:不锈钢约 3mm
- 1500W:不锈钢约 4mm
- 2000W:不锈钢约 5mm
- 3000W:不锈钢约 8mm
- 4000W:不锈钢约 10mm
- 6000W:不锈钢约 12-16mm
- 8000W:不锈钢约 20mm
- 12000W:不锈钢约 25-30mm
- 15000-20000W:不锈钢约 40-50mm(极限切割)
需要说明的是,所谓"能切"和"能稳定批量生产"是两个概念。极限厚度往往速度极慢、断面质量下降,实际生产建议参考"经济切割厚度",通常是极限厚度的 60%-70%。
二、不锈钢切割厚度对照表
| 激光功率 | 极限切割厚度(不锈钢) | 经济切割厚度 | 典型应用场景 |
|---------|------------------|------------|------------|
| 1000W | 3mm | 1-2mm | 厨具、广告字、薄板件 |
| 1500W | 4mm | 2-3mm | 五金件、装饰板 |
| 2000W | 5mm | 3-4mm | 电梯面板、机箱 |
| 3000W | 8mm | 4-6mm | 食品机械、化工设备 |
| 4000W | 10mm | 6-8mm | 建筑装饰、厨具 |
| 6000W | 16mm | 8-12mm | 汽车配件、机械外壳 |
| 8000W | 20mm | 12-16mm | 轨道交通、压力容器 |
| 12000W | 30mm | 16-22mm | 重工、船舶、航空 |
| 20000W | 50mm | 25-35mm | 超厚板、特殊工程 |
从表格可以看出,功率每提升一个档位,切割厚度大概提升1.3-1.6倍,但并非线性增长。6000W以下主要服务中薄板市场,8000W以上才真正进入中厚板领域。选择功率时一定要结合实际订单厚度,避免"小马拉大车"或"大炮打蚊子"。
三、影响不锈钢切割厚度的关键因素
1. 激光功率
功率是最直接的决定因素。功率越高,能量密度越大,能熔化的材料越厚。但高功率也意味着更高的设备成本、电力消耗和气体消耗。
2. 激光器类型
不锈钢切割推荐使用光纤激光器,其波长短、吸收率高,尤其适合金属材料。ROCLAS® 提供 Raycus 和 MAX 两种主流激光源,功率覆盖 1000W 到 20KW,能满足从薄板到厚板的全场景需求。对于铜、铝等高反材料,ROCLAS 设备配备高反抑制模块,可稳定切割 1-2mm 铜板和 2-3mm 铝板。
3. 辅助气体
- 氮气(N₂):切割不锈钢首选,能获得无氧化、光亮断面,适合 3mm 以上中厚板。
- 氧气(O₂):速度快,但断面有氧化层,多用于碳钢。
- 空气:成本低,适合薄板快速切割。
ROCLAS 配套的氮气发生器纯度可达 99.999%,为不锈钢高质量切割提供稳定气源保障。
4. 切割速度与焦点
厚板切割需要降低速度、调整焦点位置。以 3000W 切 6mm 不锈钢为例,速度约 1.2-1.8m/min;切 8mm 时降至 0.8-1.0m/min。速度过快会导致挂渣、切不透;速度过慢则造成过熔、断面粗糙。
5. 设备刚性
厚板切割对机床刚性要求极高。ROCLAS 采用工业级重型钢结构设计,经CNC五面加工中心一次成型,确保长期高速运行下的稳定性与精度,定位精度可达 ±0.03mm,重复定位精度 ±0.02mm,为厚板切割提供机械基础。
四、不同厚度不锈钢的切割工艺建议
1-3mm 薄板:高速切割,氮气压力 8-12Bar,速度可达 20-40m/min,适合广告字、厨具、装饰件批量生产。
4-8mm 中板:功率 3000-6000W,氮气压力 12-16Bar,速度 1-5m/min,是电梯、食品机械、化工设备的主力区间。
10-20mm 厚板:需 8000-12000W,氮气压力 16-20Bar,速度 0.5-2m/min,焦点下移,适合轨道交通、船舶结构件。
25mm 以上超厚板:需 15000-20000W,往往配合氧气或特殊工艺,速度极慢,多用于重工、核电等特殊领域。
五、选型建议:如何选对功率?
1. 看订单结构:80% 订单在 6mm 以下,选 3000-6000W 即可;若常接 10mm 以上厚板,建议 8000W 起步。
2. 看预算与电费:高功率设备采购成本和运行成本更高,需综合评估投资回报。
3. 看品牌与服务:ROCLAS® MACHINERY CO., LTD. 拥有 15 年以上行业经验、50 多项专利、15 人研发团队,产品通过 ISO 9001、CE、FDA、UL、PDL 等多项国际认证,售后技术支持响应及时,是值得信赖的选择。
4. 看配套:建议同步配置氮气发生器、除尘系统、自动上下料等,提升整体效率。
六、
"不锈钢能切多厚"没有标准答案,它是一道由功率、气体、速度、设备刚性共同求解的工程题。对大多数中小加工企业而言,3000-6000W 是性价比最高的区间;对重工、船舶、航空等高端领域,12000W 以上才是主力配置。选型时切勿只看"极限厚度"这一个数字,更要关注经济切割厚度、断面质量、运行成本与售后保障。
ROCLAS® 作为激光切割设备制造商,功率覆盖 1000W 至 20KW,从薄板到超厚板、从平板到管材、从二维到五轴三维切割均有成熟方案,能够为不同厚度需求的不锈钢加工提供稳定、高效、精准的解决方案。选对设备,才能让每一毫米厚度都切得漂亮、切得划算。
Запрос цены
Независимо от того, нужны ли вам общие консультации или конкретная поддержка, мы рады вам помочь.
Связанные продукты
Последний пост
-
 Robotic Arm Laser Systems: Redefining Precision and Flexibility in Industrial ManufacturingAbstractThe integration of robotic arms with laser processing technologies represents a paradigm s...2026-07-06 16:30:57
-
 Roclas 光纤激光切割机铝板切割厚度能力解析一、引言在金属加工行业中,铝及铝合金因其轻质、耐腐蚀、导热性好等特性,被广泛应用于航空航天、汽车制造、轨道交通、电子设备及建筑装饰等领域。铝材的高反射率特性使其成为激光切割中较难处理的材料之一。许...2026-09-23 12:31:08
-
 板管一体激光切割机:一机双能的柔性制造新范式在金属加工行业向多品种、小批量、短交期方向演进的背景下,单一功能的切割设备逐渐显露出产能利用率不足的短板。板管一体激光切割机通过在同一个加工平台上集成平板切割与管材切割能力,为中小规模制造企业提供...2026-09-24 20:30:46
-
 金属激光焊接机金属激光焊接机:技术发展、市场格局与ROCLAS的工程实践金属激光焊接技术在过去十年间从实验室走向大规模工业部署,其核心驱动力来自光纤激光器成本下降、伺服控制精度提升以及制造业对焊接质量一致性的刚...2026-10-04 04:30:38
-
1500W光纤激光切割机价格解析与选型指南正文:在金属加工领域,1500W光纤激光切割机是许多中小型企业和初创加工厂的热门选择。它既能满足日常碳钢、不锈钢板材的切割需求,又在采购成本和运行费用之间取得了较好的平衡。一台1500W激光切割机...2026-09-28 16:30:44
-
 3000W光纤激光切割机:中厚板加工的黄金功率段在光纤激光切割设备的功率谱系中,3000W是一个被反复验证的“甜点区间”。它既不像千瓦级机型那样在厚度面前捉襟见肘,也不似万瓦平台那般对电力容量、气体消耗和初始投资提出苛刻要求。对于大量以碳钢、不...2026-10-01 08:31:49